1. Tổng quan
Trong quá trình sản xuất, máy móc hoặc khuôn có thể hỏng / hết hạn / không còn phù hợp, không thể tiếp tục sử dụng. Vì vậy, AMIS Sản xuất cho phép QLSX thay thế/điều chỉnh máy, khuôn ngay trên dòng năng lực đang chạy, đảm bảo:
- Giữ nguyên thông tin máy/khuôn cũ, lịch đã xếp, các phiếu thống kê sản lượng đã lập theo máy/khuôn cũ.
- Bổ sung / thay thế năng lực mới, xếp lại lịch cho phần sản lượng chưa sản xuất.
- Thống kê sản lượng theo đúng năng lực/khuôn mới, phản ánh đúng thực tế xưởng.
2. Hướng dẫn thực hiện
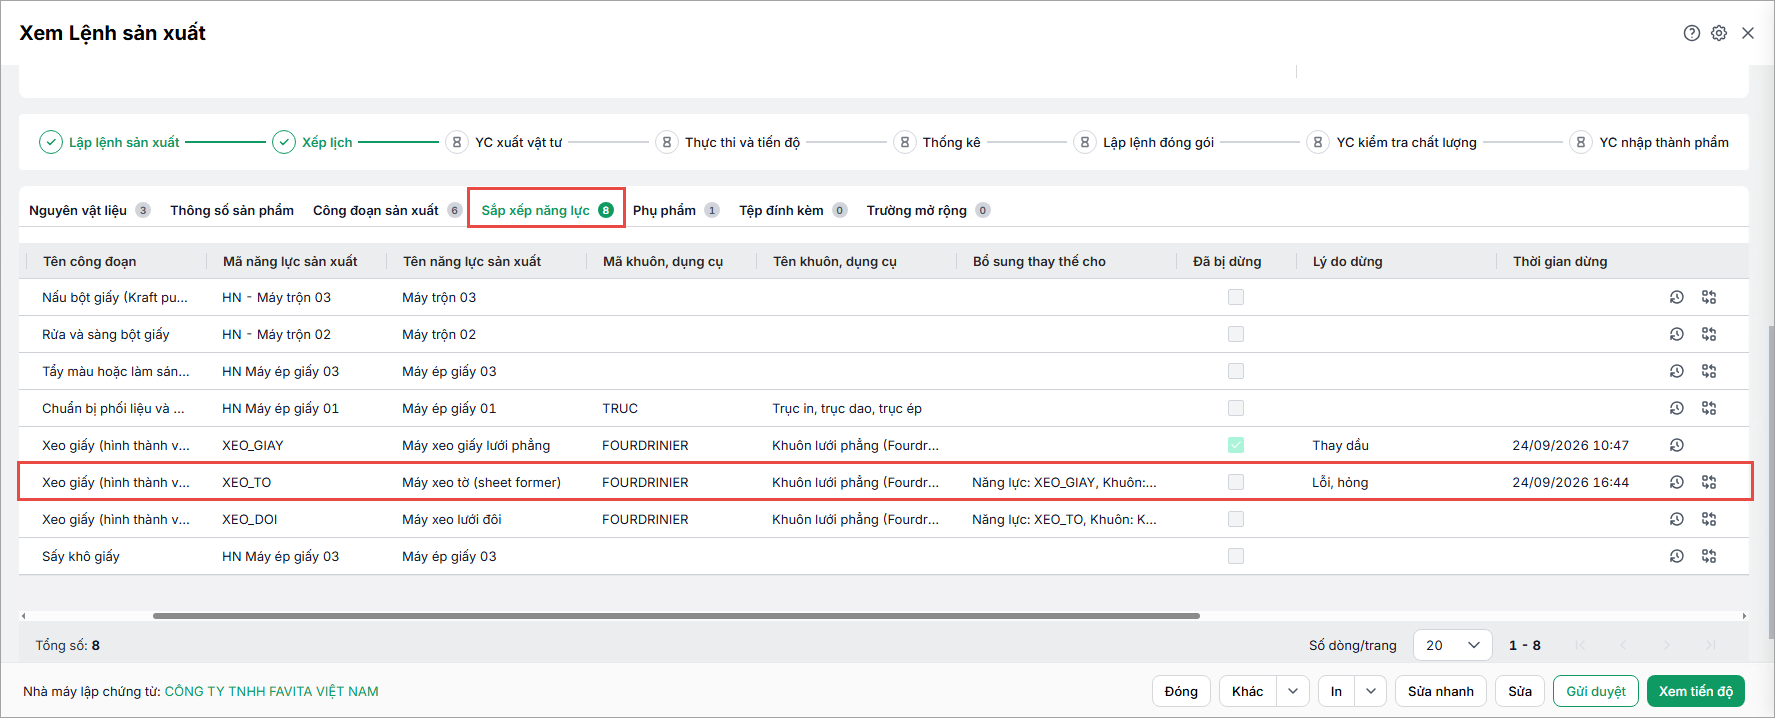
Bước 1: Trên giao diện chi tiết lệnh sản xuất 1 sản phẩm\ Tab Sắp xếp năng lực\ Nhấn biểu tượng chức năng Thay thế/điều chỉnh năng lực, khuôn dụng cụ trên từng dòng năng lực.
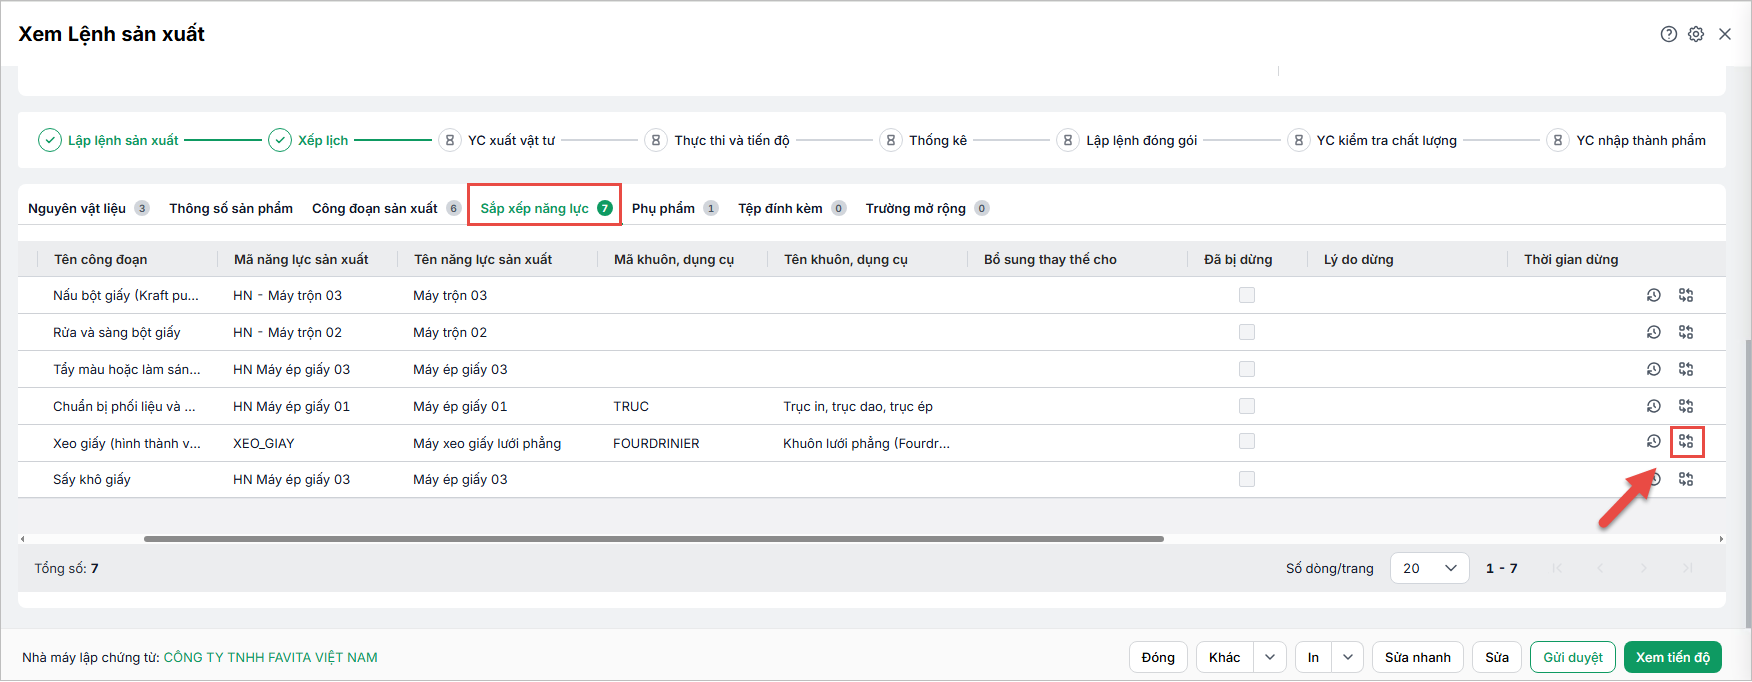
Bước 2: Chọn loại thay thế năng lực khuôn, dụng cụ
2.1. Thay thế năng lực và khuôn, dụng cụ
Tính năng này cho phép thay khuôn hoặc dụng cụ mà không cần dừng sản xuất hay tạo dòng mới. Hệ thống vẫn ghi nhận số lượng đã sản xuất bằng khuôn cũ, lý do thay đổi và cập nhật khuôn mới cùng lịch dự kiến
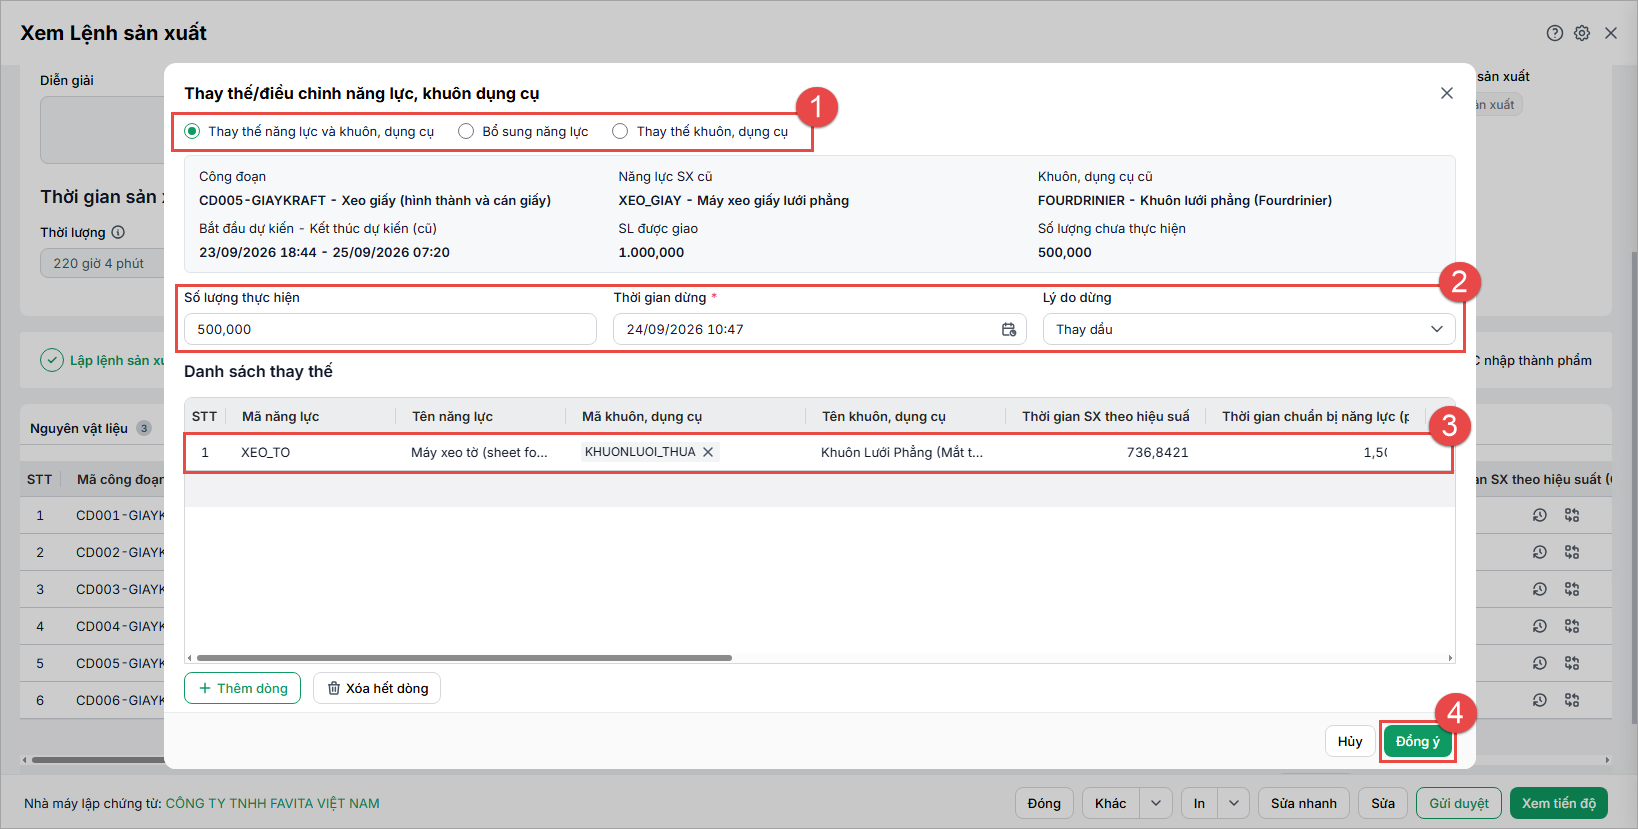
Bước 1: Tại giao diện Thay thế/điều chỉnh năng lực, khuôn dụng cụ\ Chọn giá trị Thay thế năng lực, khuôn dụng cụ
Bước 2: Tại khung Thông tin dòng đang chọn, anh/chị kiểm tra các thông tin cũ và nhập:
-
- Số lượng thực hiện: Số lượng đã hoàn thành trên năng lực cũ (Chương trình sẽ tự động tính toán lại Số lượng chưa thực hiện)
- Thời gian dừng, Lý do dừng
Bước 3: Tại bảng Danh sách thay thế, anh/chị thực hiện:
-
- Nhấn Thêm dòng nếu cần phân bổ cho nhiều năng lực mới.
- Nhập Mã năng lực mới, hệ thống sẽ tự động hiển thị tên năng lực.
- Chọn [Mã khuôn, dụng cụ tương ứng nếu có.
- Điều chỉnh Bắt đầu dự kiến, Kết thúc dự kiến và SL được giao cho năng lực mới.
Bước 4: Nhấn Đồng ý để hoàn tất.
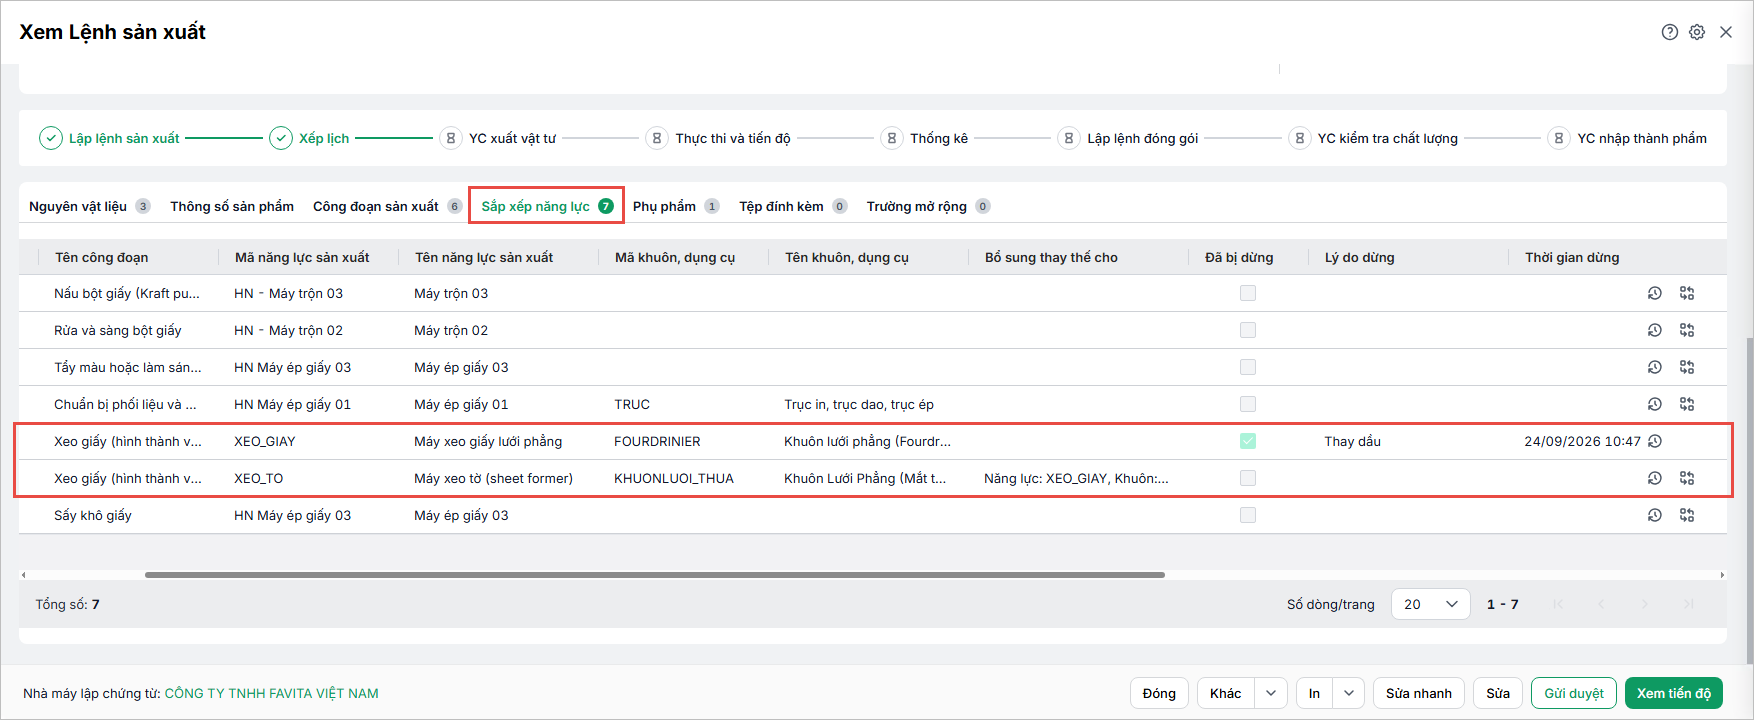
Bước 5: Hệ thống tự động cập nhật thông tin năng lực, khuôn, dụng cụ đã thay thế lên tab Sắp xếp năng lực
2.2. Bổ sung năng lực
Tính năng này cho phép bổ sung máy hoặc tổ để cùng thực hiện sản lượng khi năng lực hiện tại không đủ đáp ứng tiến độ, mà không ảnh hưởng đến lịch trình và số lượng đã ghi nhận.
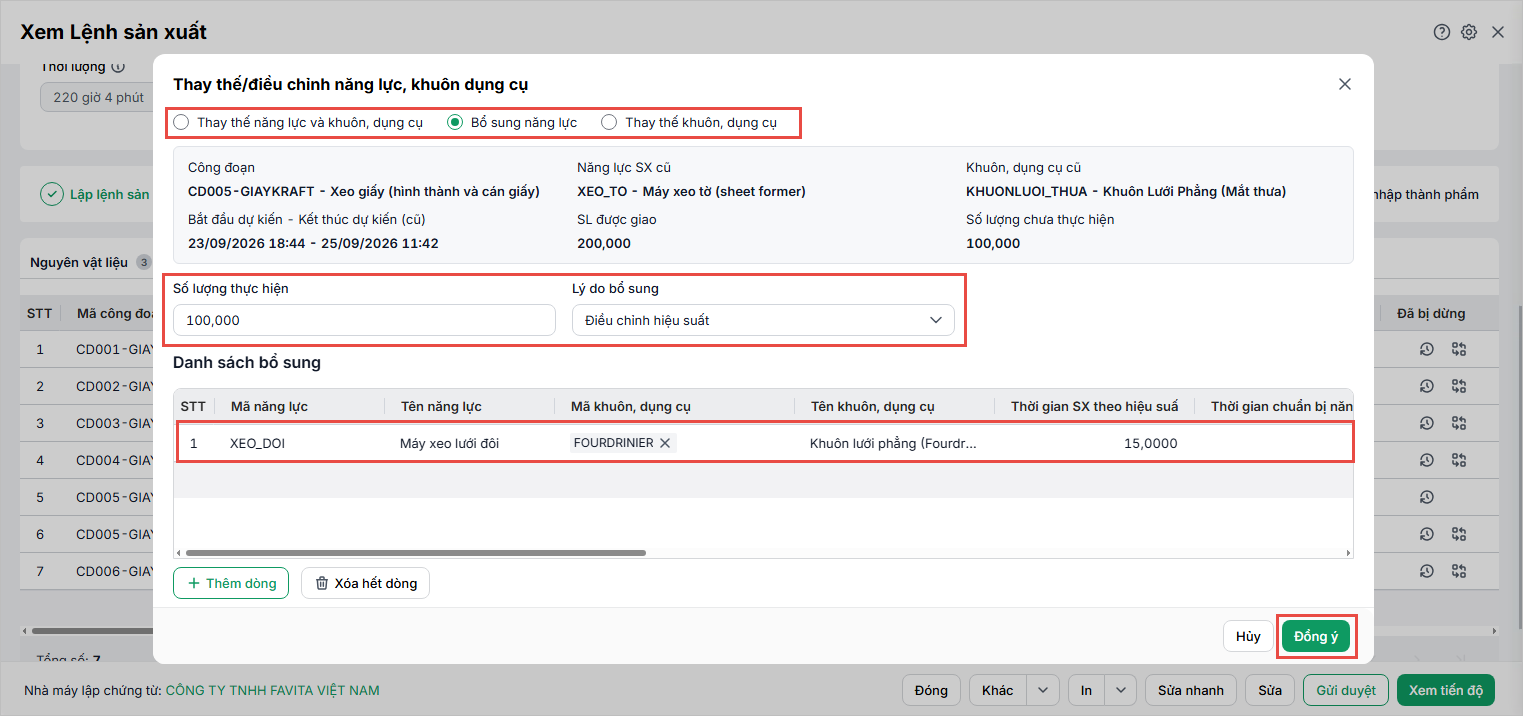
Bước 1: Tại giao diện Thay thế/điều chỉnh năng lực, khuôn dụng cụ\ Chọn giá trị Bổ sung năng lực.
Bước 2: Tại bảng Danh sách bổ sung\ Nhấn Thêm dòng để khai báo năng lực mới\ Nhập các thông tin bắt buộc cho dòng mới:
- Chọn Mã năng lực (Lưu ý: Không chọn trùng với năng lực đã có trên cùng công đoạn).
- Chọn Mã khuôn, dụng cụ (nếu có).
- Nhập Bắt đầu dự kiến và Kết thúc dự kiến.
- Nhập SL được giao.
- Tùy chỉnh thêm các thông tin khác như: Thời gian chuẩn bị, Tổ phụ trách, Người phụ trách… để phù hợp với thực tế sản xuất.
Lưu ý: Thời gian dự kiến của năng lực bổ sung phải nằm trong khoảng thời gian của công đoạn và không được trùng với lịch sản xuất đã có của năng lực đó.
Bước 3: Sau khi kiểm tra đầy đủ thông tin, anh/chị nhấn Đồng ý để hệ thống cập nhật.
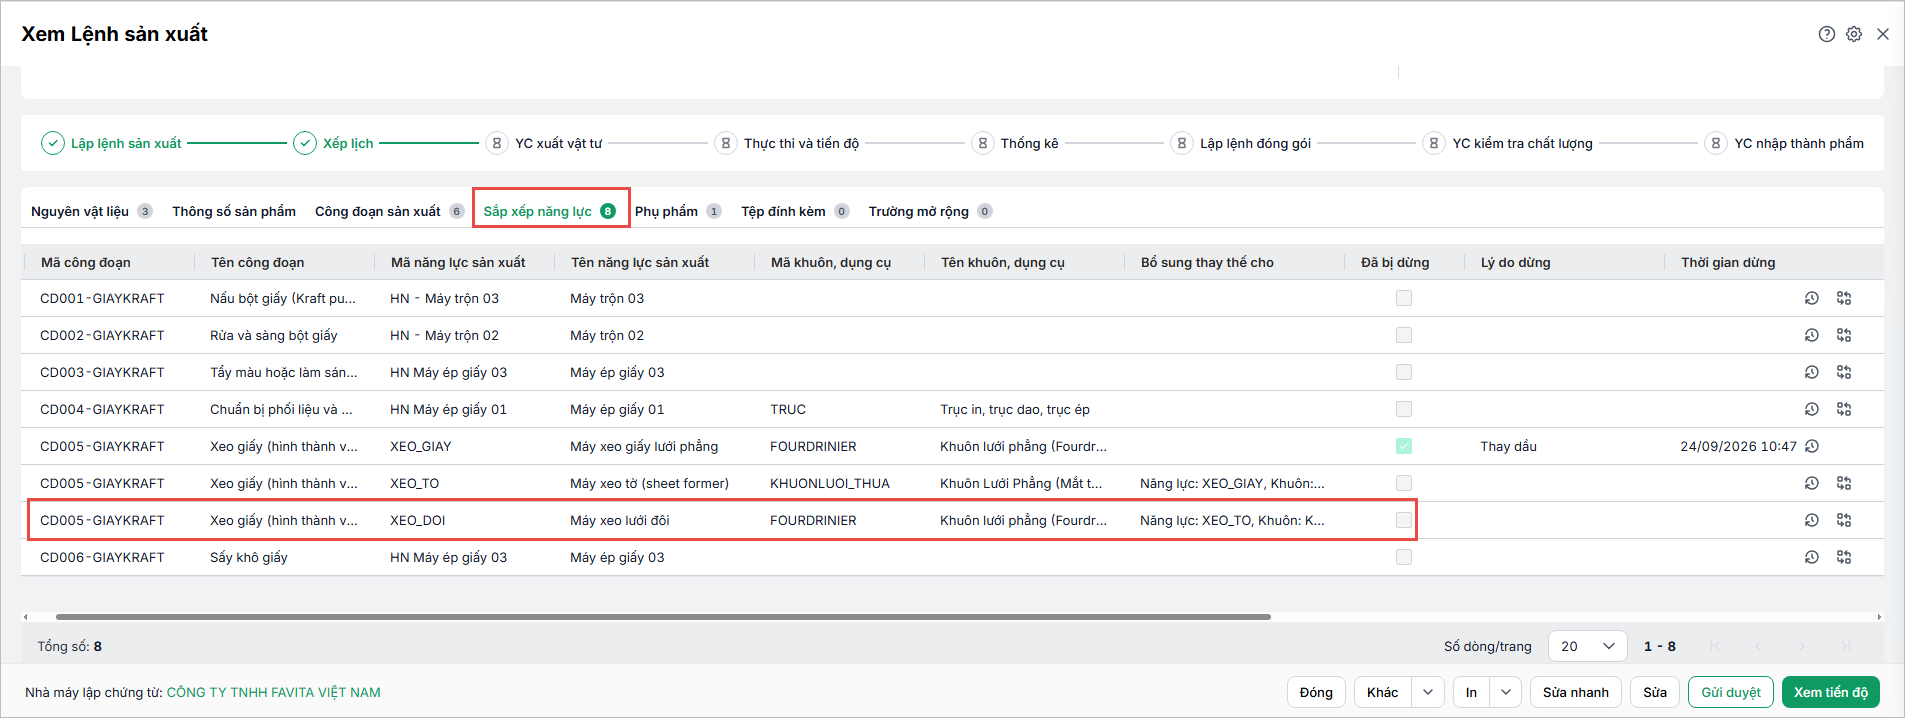
Bước 4: Hệ thống tự động cập nhật thông tin đã năng lực, khuôn/dụng cụ đã bổ sung lên tab Sắp xếp năng lực
2.3. Thay khuôn, dụng cụ
Tính năng này cho phép thay khuôn hoặc dụng cụ mà không cần dừng sản xuất hay tạo dòng mới. Hệ thống vẫn ghi nhận số lượng đã sản xuất bằng khuôn cũ, lý do thay đổi và cập nhật khuôn mới cùng lịch dự kiến
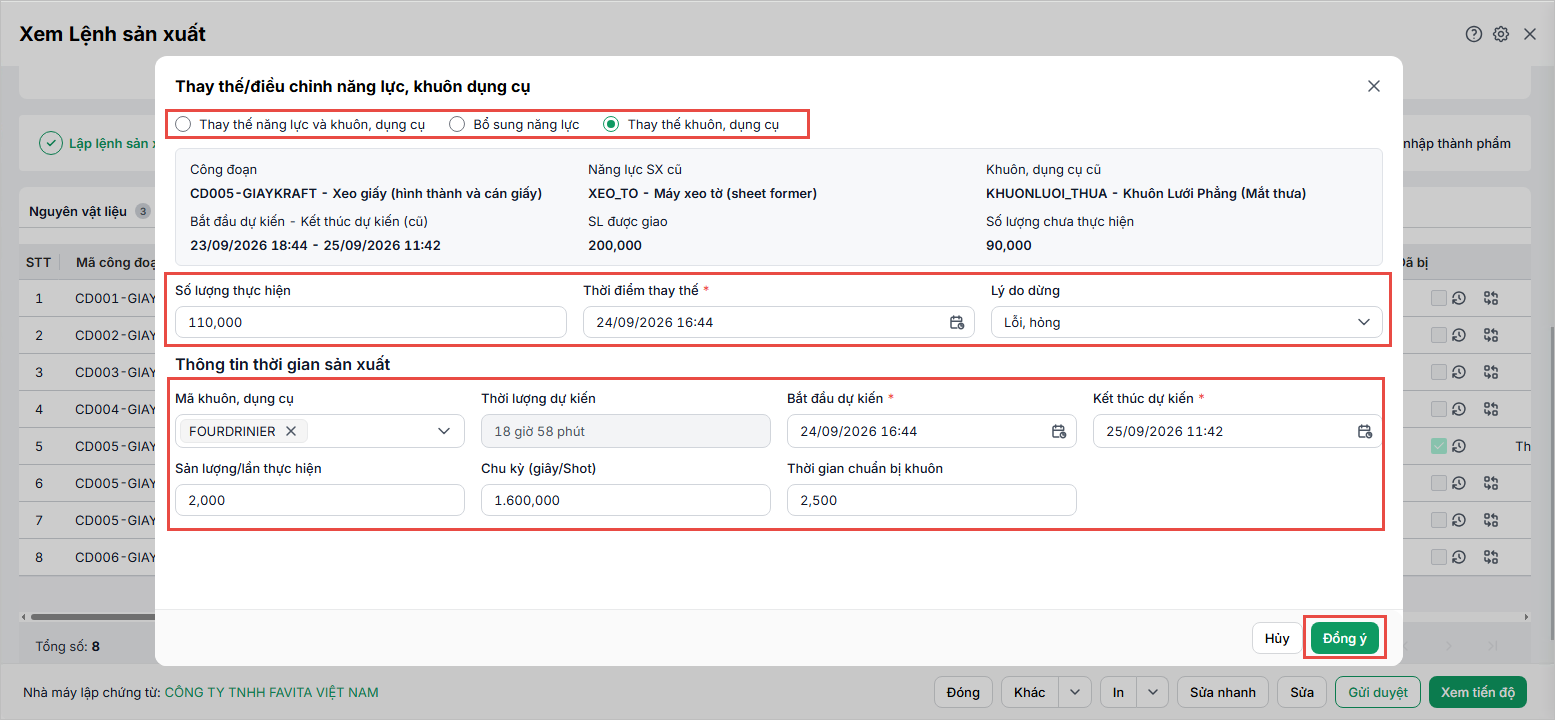
Bước 1: Tại giao diện Thay thế/điều chỉnh năng lực, khuôn dụng cụ\ Chọn giá trị Thay thế khuôn, dụng cụ
Bước 2: Ghi nhận thông tin khuôn cũ
- Tại khung thông tin dòng đang chọn, anh/chị kiểm tra các thông tin hiển thị (chỉ đọc) để đảm bảo đúng dòng cần đổi.
- Nhập Số lượng thực hiện với khuôn cũ (hệ thống sẽ tự động tính lại Số lượng chưa thực hiện).
- Chọn Thời điểm thay thế và nhập Lý do dừng (nếu có).
Bước 3: Thiết lập thông tin khuôn mới và lịch dự kiến
- Tại phần Thông tin thời gian sản xuất, anh/chị chọn Mã khuôn, dụng cụ mới (có thể chọn nhiều mã).
- Nhập các thông số sản xuất mới gồm: Sản phẩm/lần thực hiện, Chu kỳ (giây/Shot) và Thời gian chuẩn bị khuôn.
- Thiết lập Bắt đầu dự kiến và Kết thúc dự kiến mới cho khuôn này.
- Nhấn Đồng ý
Bước 4: Hệ thống tự động cập nhật thông tin đã thay đổi lên tab Sắp xếp năng lực
3. Lưu ý
- Cho phép chọn Lý do dừng, Lý do bổ sung từ danh sách đã khai báo trên Danh mục khác\Lý do dừng công việc
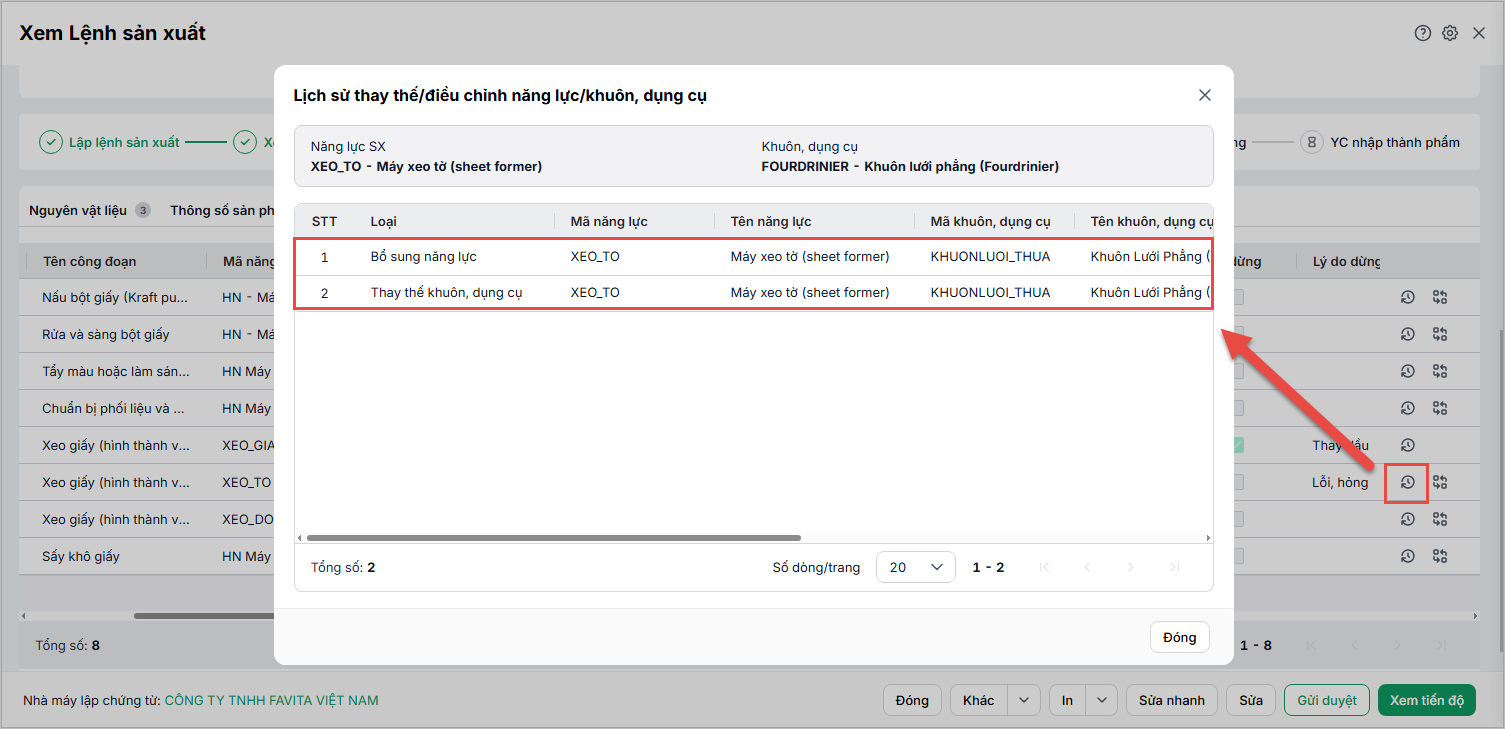
- Có thể xem lịch sử thay thế/điều chỉnh năng lực, khuôn dụng cụ ngay trên lệnh sản xuất\tab Sắp xếp năng lực
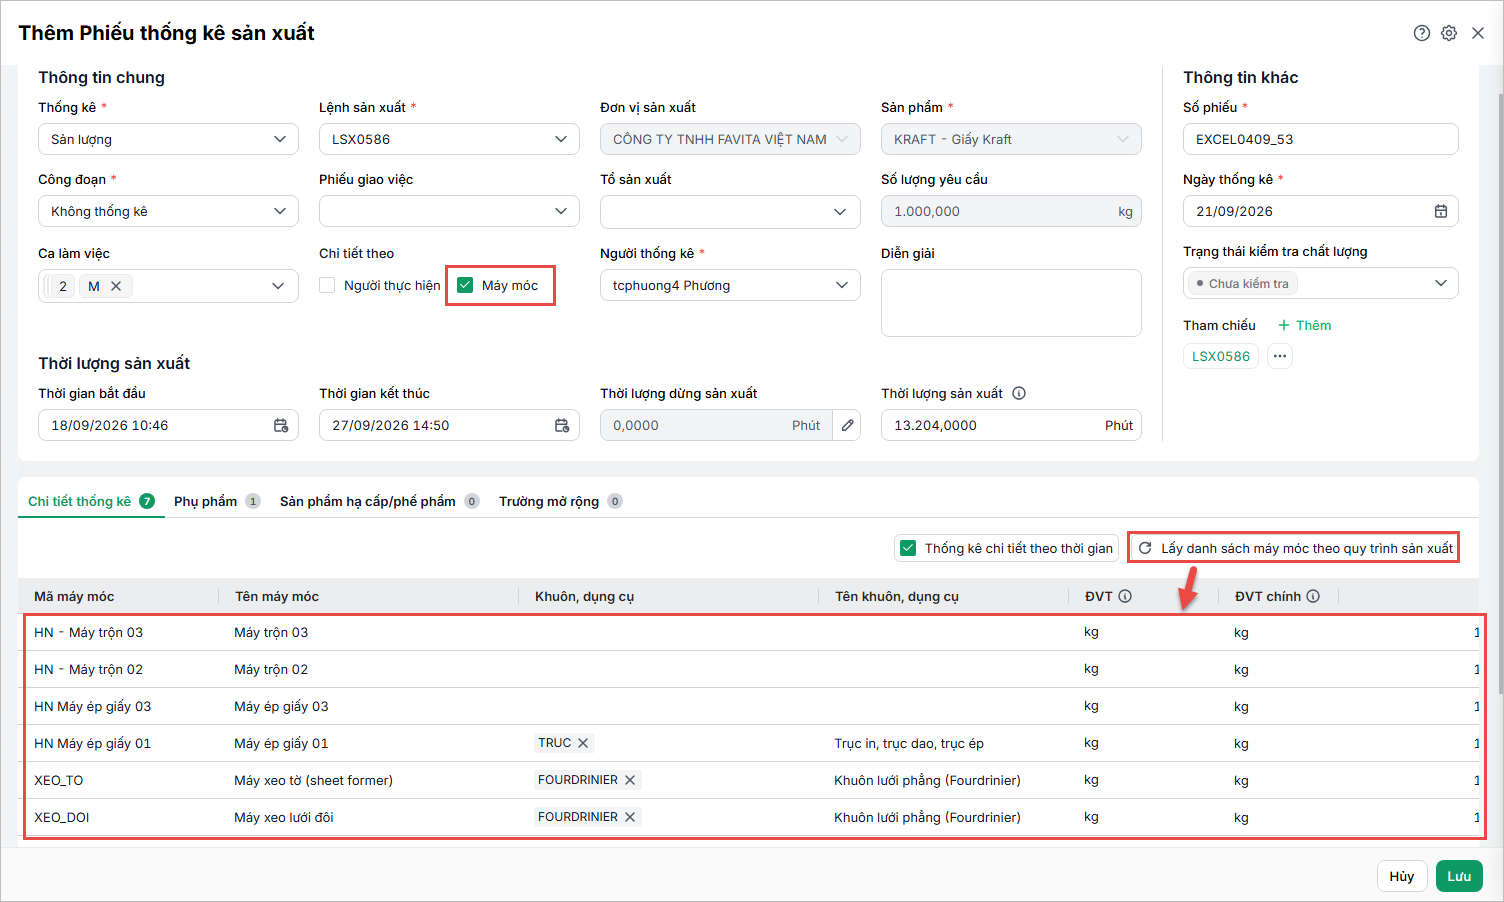
- Khi thống kê sản xuất chi tiết theo máy móc, nhấn Lấy lại danh sách máy móc theo quy trình sản xuất, phần mềm chỉ lấy lên danh sách máy móc không bị dừng của lệnh sản xuất.